锂电池用久了鼓包,这个现象不少人见过——手机电池鼓包顶起屏幕、笔记本电池鼓包变形、电动车电池组鼓包报警。电池鼓包不是小事,它往往意味着电池内部发生了异常反应,产生气体,外壳被撑起。
在电池生产环节,鼓包问题需要在老化(化成)工艺中就检测出来。老化是电池出厂前的一道工序——给电池做首次充放电,激活电化学体系,同时排查异常电池。鼓包电池如果在老化阶段被漏掉,流入市场就是安全隐患。
怎么在老化过程中检测电池鼓包?除了称重、厚度测量、外观检查这些常规手段,压力测量胶片提供了一种直观的可视化检测方法——把电池表面的压力分布”照”出来。
一、电池为什么会鼓包
先搞清楚鼓包的来源,才知道检测什么。
电池鼓包的本质是内部产气——电池内部产生了气体,气体压力推挤外壳鼓起。产气的原因主要有几类:
过充产气。 充电电压过高,电解液分解产气——这是生产过程中可能出现的异常。
内短路产气。 隔膜缺陷或金属杂质导致正负极微短路,局部过热引发副反应产气。
水分残留产气。 注液过程中引入微量水分,水分与电解液中的锂盐反应产气。
电解液分解产气。 电解液在高温或异常状态下分解产生气体。
SEI膜生长产气。 化成阶段SEI膜(固体电解质界面膜)形成过程中伴随少量产气——这是正常现象,但异常情况下产气量超标。
产气后电池内部压力升高,外壳(铝塑膜软包电池或钢壳/铝壳硬壳电池)受力鼓起。软包电池的鼓包更明显——铝塑膜外壳柔性强,气体一多就鼓成枕头状。
老化工艺中的鼓包检测
电池老化工序中,鼓包检测的传统手段:
外观检查。 人工目视检查电池有无鼓包。依赖经验,容易漏检小鼓包。
厚度测量。 用测厚仪测量电池厚度变化。能发现厚度异常,但无法判断鼓包的具体位置和形状。
称重。 鼓包电池重量无明显变化(气体重量极小),称重帮助不大。
电压内阻检测。 电池电压和内阻异常可能伴随产气问题,但不是所有产气都立刻反映在电压内阻上。
这些手段都有局限——无法”看到”鼓包的压力分布。压力测量胶片正好补上这个缺口。
二、用压力测量胶片检测电池鼓包
检测原理
把压力测量胶片平放在电池表面(或电池与压板之间),施加一个已知的均匀外力(比如用标准压重压在胶片上)。电池鼓包的区域顶起胶片——鼓包处压力高、无鼓包处压力低。胶片上的红色深浅分布就反映了电池表面的凸起压力分布。
简单说:胶片不是”自己产生压力”,而是”翻译”电池表面的不平整为压力分布图。鼓包越大的区域,在均匀外压下产生的局部压力越高,胶片颜色越深。
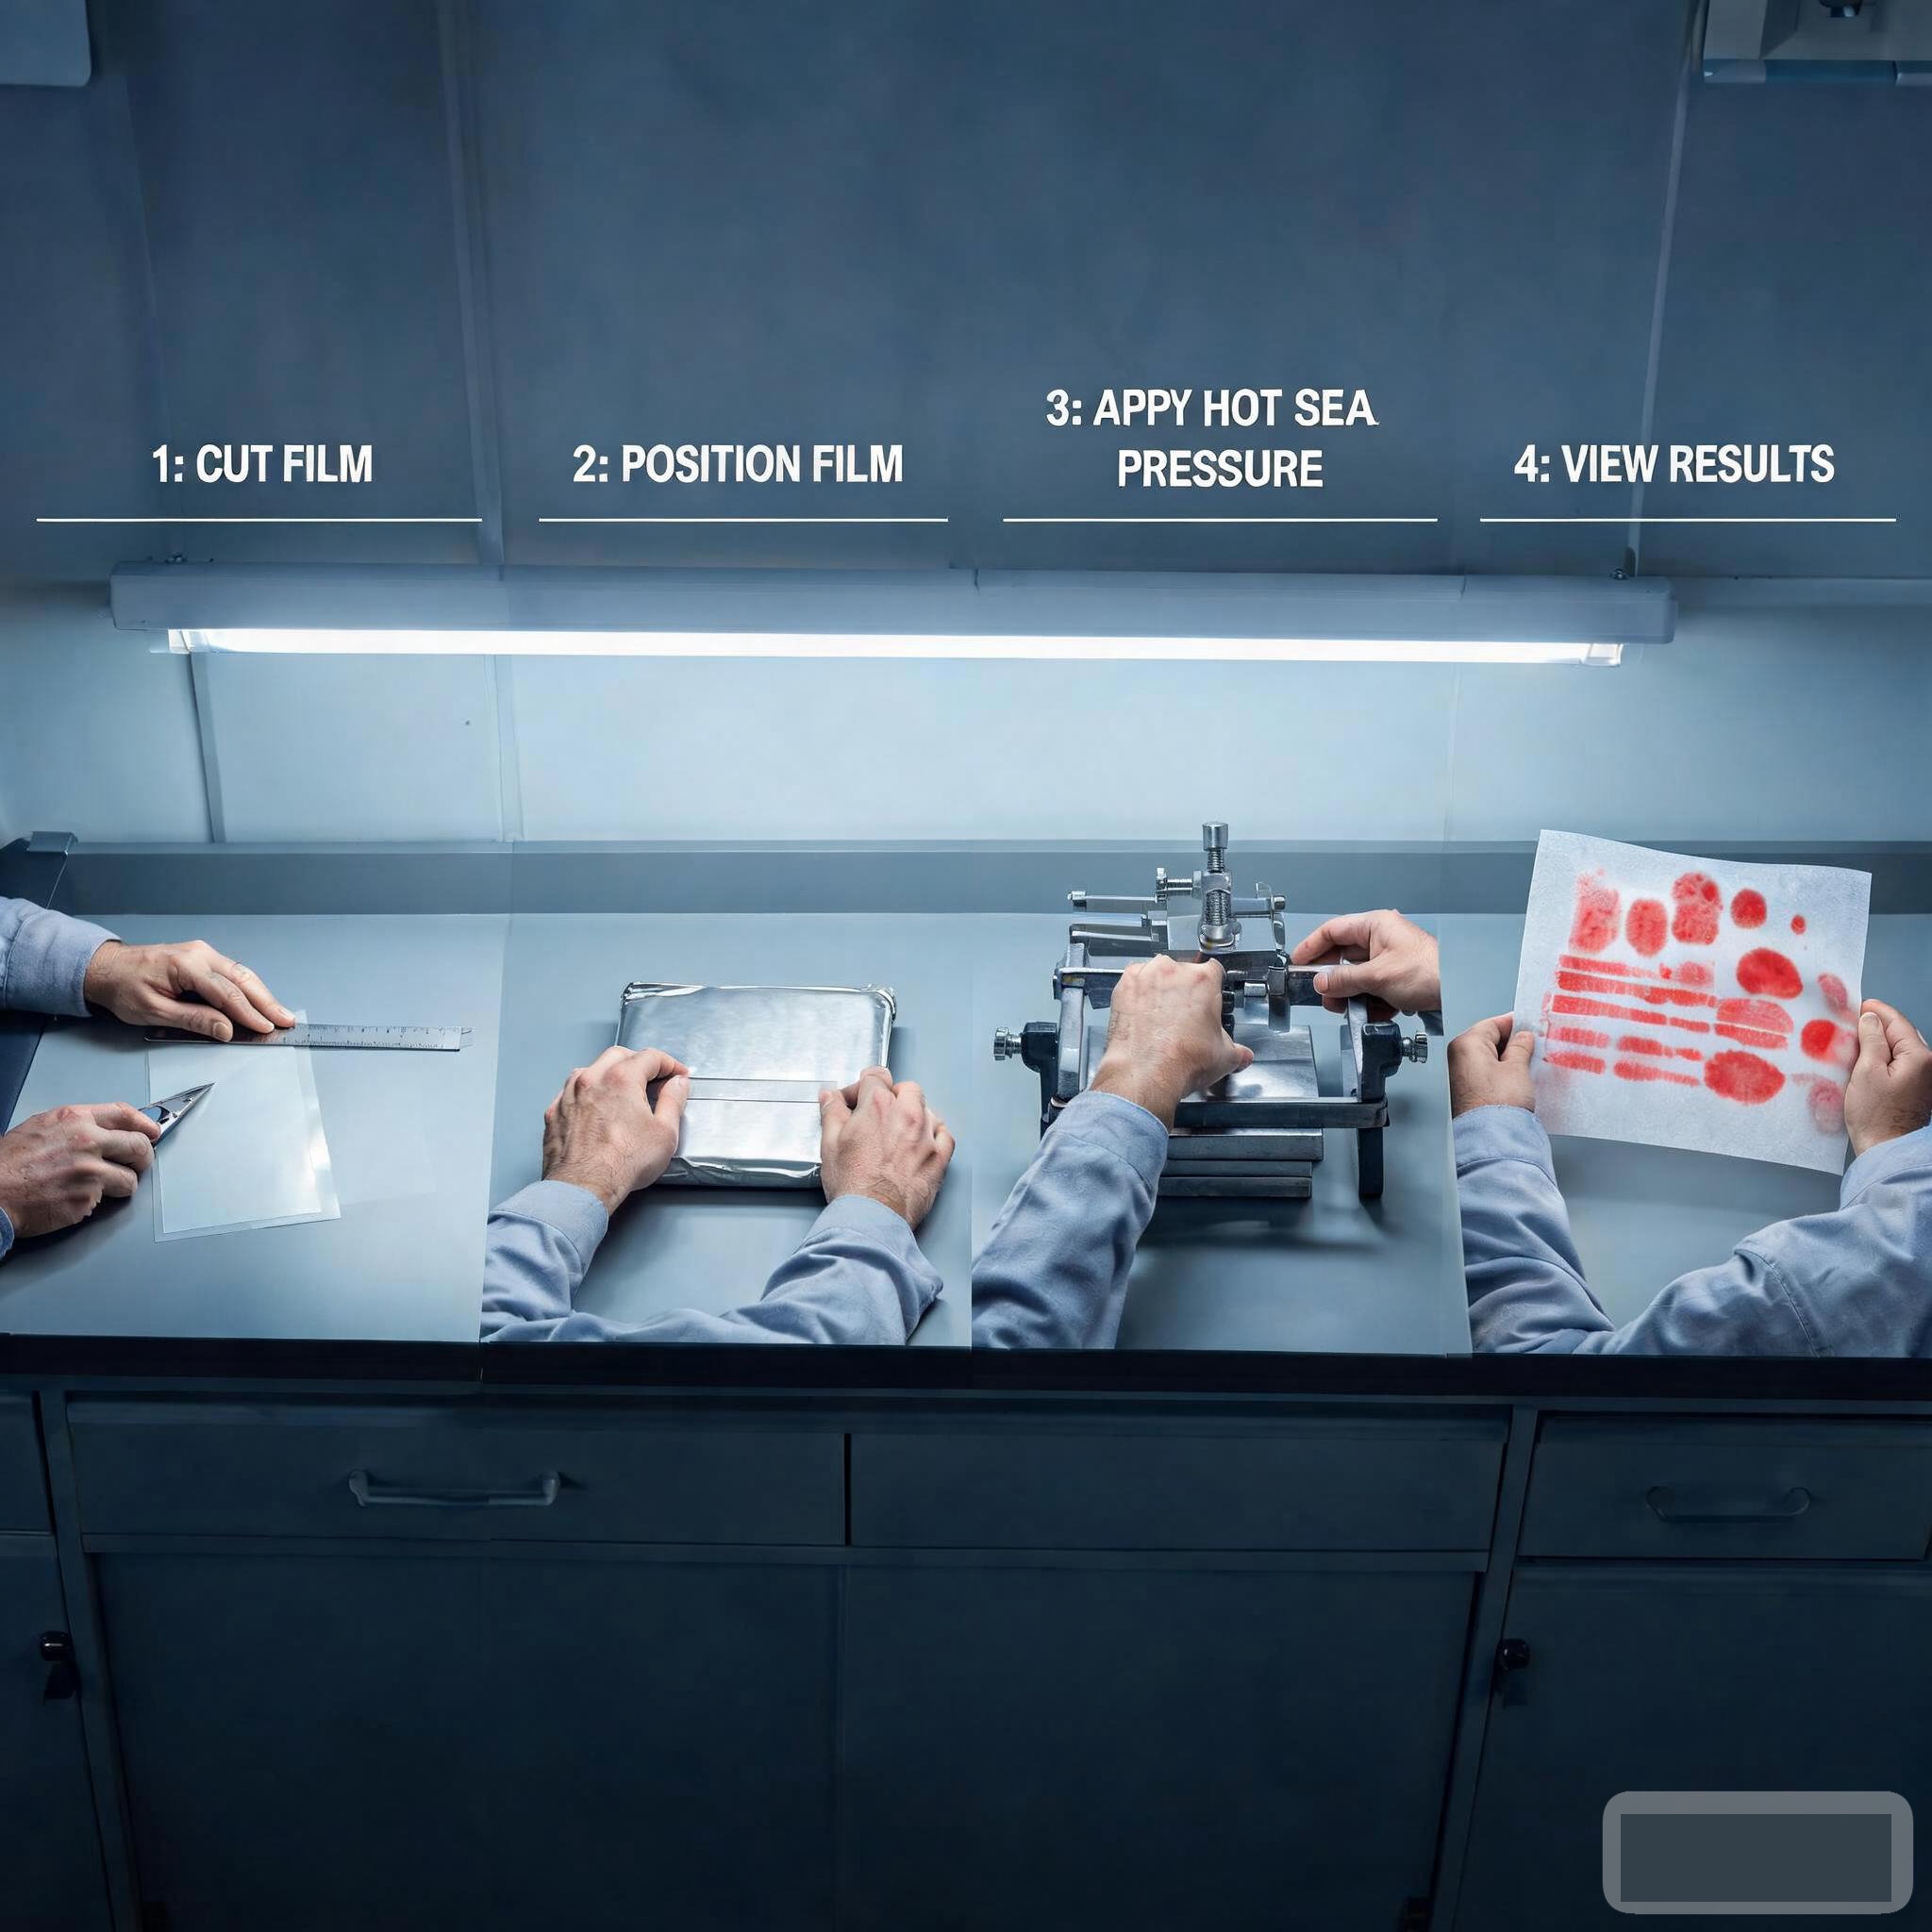
检测操作流程
头一步:选型。 鼓包检测的压力范围取决于施加的外力大小。一般检测鼓包时施加的压力在0.11MPa之间——根据电池面积和鼓包程度选择对应量程的型号。量程选择原则:预计的较大鼓包压力落在胶片量程的30%70%之间,便于观察颜色梯度。
第二步:裁剪。 根据电池面积裁剪胶片。胶片覆盖整个电池表面。注意留边——电池边缘的密封区域一般不需要检测,但为了放置方便可以多裁一圈。
第三步:放置。 把胶片平铺在电池表面上,确保胶片平整、无褶皱。如果电池有多个表面(软包电池的正面和背面),可以分别检测。在胶片上放置均匀的压板(如标准压板或重物),让压力均匀传递。
第四步:保压。 保持加压状态几分钟,让胶片充分显色。检测环境温度控制在5~35℃之间(标准胶片的使用范围)。
第五步:取出分析。 取下压板和胶片。观察胶片上的红色分布——深红区域对应电池表面突出的鼓包位置,浅色区域对应平整表面。
实际操作中有几个容易忽略的细节:压板要比电池略大,边缘才不会翘起导致施压不均;压板表面要平整,表面有凹坑或颗粒会把压力集中到局部,形成假红点;电池表面有灰尘或凸起焊点时要先清理,避免干扰压痕。
检测结果的解读
深红圆形区域:局部鼓包。鼓包位置、大小、突出程度可以通过红点大小和颜色深度判断。
大面积均匀浅红:整体膨胀。电池整体鼓起,可能是内部产气量大。
边缘深红:电池边缘鼓起。可能是密封不良或边缘反应。
无明显红色:电池表面平整,无鼓包。检测通过。
局部深浅交替:表面起伏。多个小鼓包或表面不平整。
三、鼓包检测在老化工艺中的应用场景
场景一:老化抽检
老化工序中定期抽检电池,用胶片检测鼓包情况。抽检比例根据产线和良率情况确定——一般5%~10%,良率异常时提高抽检比例。
场景二:异常批次排查
某一批电池外观检测时发现个别鼓包,用胶片对整个批次做全面检测,筛查所有鼓包电池,评估问题范围。
场景三:工艺对比验证
改变化成参数(充电电流、温度、时间)后,用胶片检测对比参数调整前后的鼓包情况,验证新参数是否改善产气。
场景四:来料质量评估
对新供应商的电芯进行鼓包检测,作为来料检验的辅助手段。
场景五:安全事件取证
老化房内出现冒烟、高温报警等异常事件后,用胶片对同批电池做鼓包排查,确认是否存在大面积产气。胶片压痕照片可作为异常事件的分析记录,帮品质团队复盘产气原因、评估影响范围。
四、鼓包检测的优势与局限
优势
直观。 红色分布直接显示鼓包位置和程度,比数据报告更直观。质检员培训成本低——看一眼就明白。
全面。 一次检测覆盖整个电池表面,比逐点测厚全面。鼓包位置和形状一目了然。
低门槛。 操作简单,不需要复杂设备。无尘房或普通质检室都能操作。
可留存。 检测后的胶片可拍照存档,作为质量记录。鼓包样本可留存对比。
局限
定量性有限。 胶片半定量——通过色卡可大致估算压力,但不能精确到具体数值。要精确定量需要配合图像分析系统。
不能测内部。 胶片测的是表面压力分布。如果电池内部产气但外壳不变形(硬壳电池),用胶片测不出来——需要其他手段(如X射线)。
需要均匀施压。 施加外压的均匀性影响结果。压板平整度和施压均匀性要控制好,否则会把施压不均误判为鼓包。
五、鼓包电池的处理
检测中发现鼓包电池的处理是安全生产的重要环节:
隔离。 鼓包电池立即从产线隔离,放到专门的危险品存放区域——鼓包电池有热失控风险,不能混放正常电池。
记录。 记录鼓包电池的数量、位置、批号、产气程度。拍照存档。
分析。 追溯产气原因——检查注液环节的水分、充电环节的电流电压、卷绕/叠片环节的隔膜质量等。
报废处理。 按安全规程处理鼓包电池——放电到安全电压后报废,不能重新使用或修复。
六、与其他检测手段的配合
压力胶片检测与以下手段配合形成完整的电池质量评估体系:
电压内阻测试。 充电容量测试发现电压、内阻异常,可结合胶片鼓包检测判断是否产气导致。
重量/厚度测量。 厚度异常与鼓包一致性高——先测厚发现异常,再用胶片定位鼓包。
OCV自放电测试。 自放电大的电池可能内部微短路产气——与胶片鼓包检测交叉验证。
外观检查和绝缘检测。 宏观检查和绝缘电阻检测排除短路隐患。
七、总结
电池鼓包是锂电池制造和使用的安全风险信号。老化工艺中的鼓包检测,是产线把安全隐患拦在”出厂前”的关键环节。压力测量胶片提供了一种简单、直观、低成本的鼓包可视化检测手段:
把电池表面的鼓包压力分布变成红色分布图
一次检测覆盖整个电池表面
配合其他检测手段形成完整的质量评估体系
低门槛操作,适合产线质检环节
一张胶片,几分钟,就能”照”出电池鼓包的分布——把潜在的安全隐患拦截在产线上。这对于电池制造的安全管理意义不小。