模具厂、五金冲压厂、橡塑制品厂,天天和压机打交道。压机好不好用,除了吨位,还有一个经常被忽视的指标:上下台面的平行度。
台面不平行,压出来的产品就会一边厚一边薄、一边密一边松。传统的平行度检测要用塞尺、千分表,量的是”间隙”;压力测量胶片测的则是”压力分布”——两者一对照,压机状态就清楚了。这篇文章聊聊,怎么用胶片把压机平行度这个老问题看明白。
先认识一下今天的主角:压力测量胶片(也叫感压纸)是一张很薄的胶片,受压就会按压力大小显色,压力大颜色深、压力小颜色浅。把它往上下台面之间一放,合模保压几秒,取出来就是一张完整的压力分布图。不需要电源、不需要接线,压机车间、模具车间都能直接用。
一、平行度不好,产品出什么问题
压机台面不平行,常见的后果:
产品厚度不均:冲压件、注塑件一边厚一边薄
压力不均:同一次压合,高压区过压、低压区欠压
模具寿命缩短:模具受力不匀,局部磨损快,提前报废
废品率上升:成型件尺寸超差、粉末冶金件密度不均
平行度问题不解决,后面调工艺参数都白搭——压力分布不匀,温度和速度调得再好也没用。
举个例子:一台 200 吨液压机,标称平行度合格,但压出来的橡胶垫始终一边硬一边软。调了硫化温度、改了保温时间,问题照旧。后来用胶片在上下台面之间测了一次,发现一侧显色深、一侧浅,台面其实已经倾斜。垫上调节垫片、重新校准平行度后,产品硬度差异马上消失了。这说明很多”工艺怪病”,根源其实是设备基础问题。
不同压机类型的关注点:
液压机:关注台面变形和导轨间隙,大吨位下台面容易产生弹性变形
机械冲床:关注滑块与台面的平行度、连杆间隙,高速冲压下容易跑偏
伺服压机:关注多段加压过程中的压力曲线与分布一致性
多层热压机:每层板之间的压力一致性,层间差异会造成产品批次不均
不同压机的问题点不同,但用胶片测”面压力”的方法是通用的,测一次就能定位问题大致区域。
二之补、胶片和传统检测方式怎么配合
有的朋友会问:厂里已经有千分表、水平仪了,为什么还要用胶片?
千分表/塞尺:量的是几何间隙,只能测边缘和少数测点,中间区域覆盖不到,而且操作依赖经验。
水平仪:量的是安装水平度,和受力分布不是一回事,台面水平不代表压力均匀。
胶片:量的是实际受力分布,整面覆盖,直接反映”合模后压得怎么样”,和产品问题的关联度很高。
三种手段各有定位:水平仪管安装、千分表管间隙、胶片管受力。把它们排进同一份点检表,设备状态才算管到位。用胶片不是说传统工具没用,而是补上”整面受力”这个传统工具覆盖不到的视角。
二、用胶片检测平行度,比千分尺更直观
传统的平行度检测,用千分尺、塞尺量台面间隙,操作麻烦,而且只能量几个点,中间区域的状态靠推断。用压力测量胶片,一次把整个台面的”真实受力”照出来。
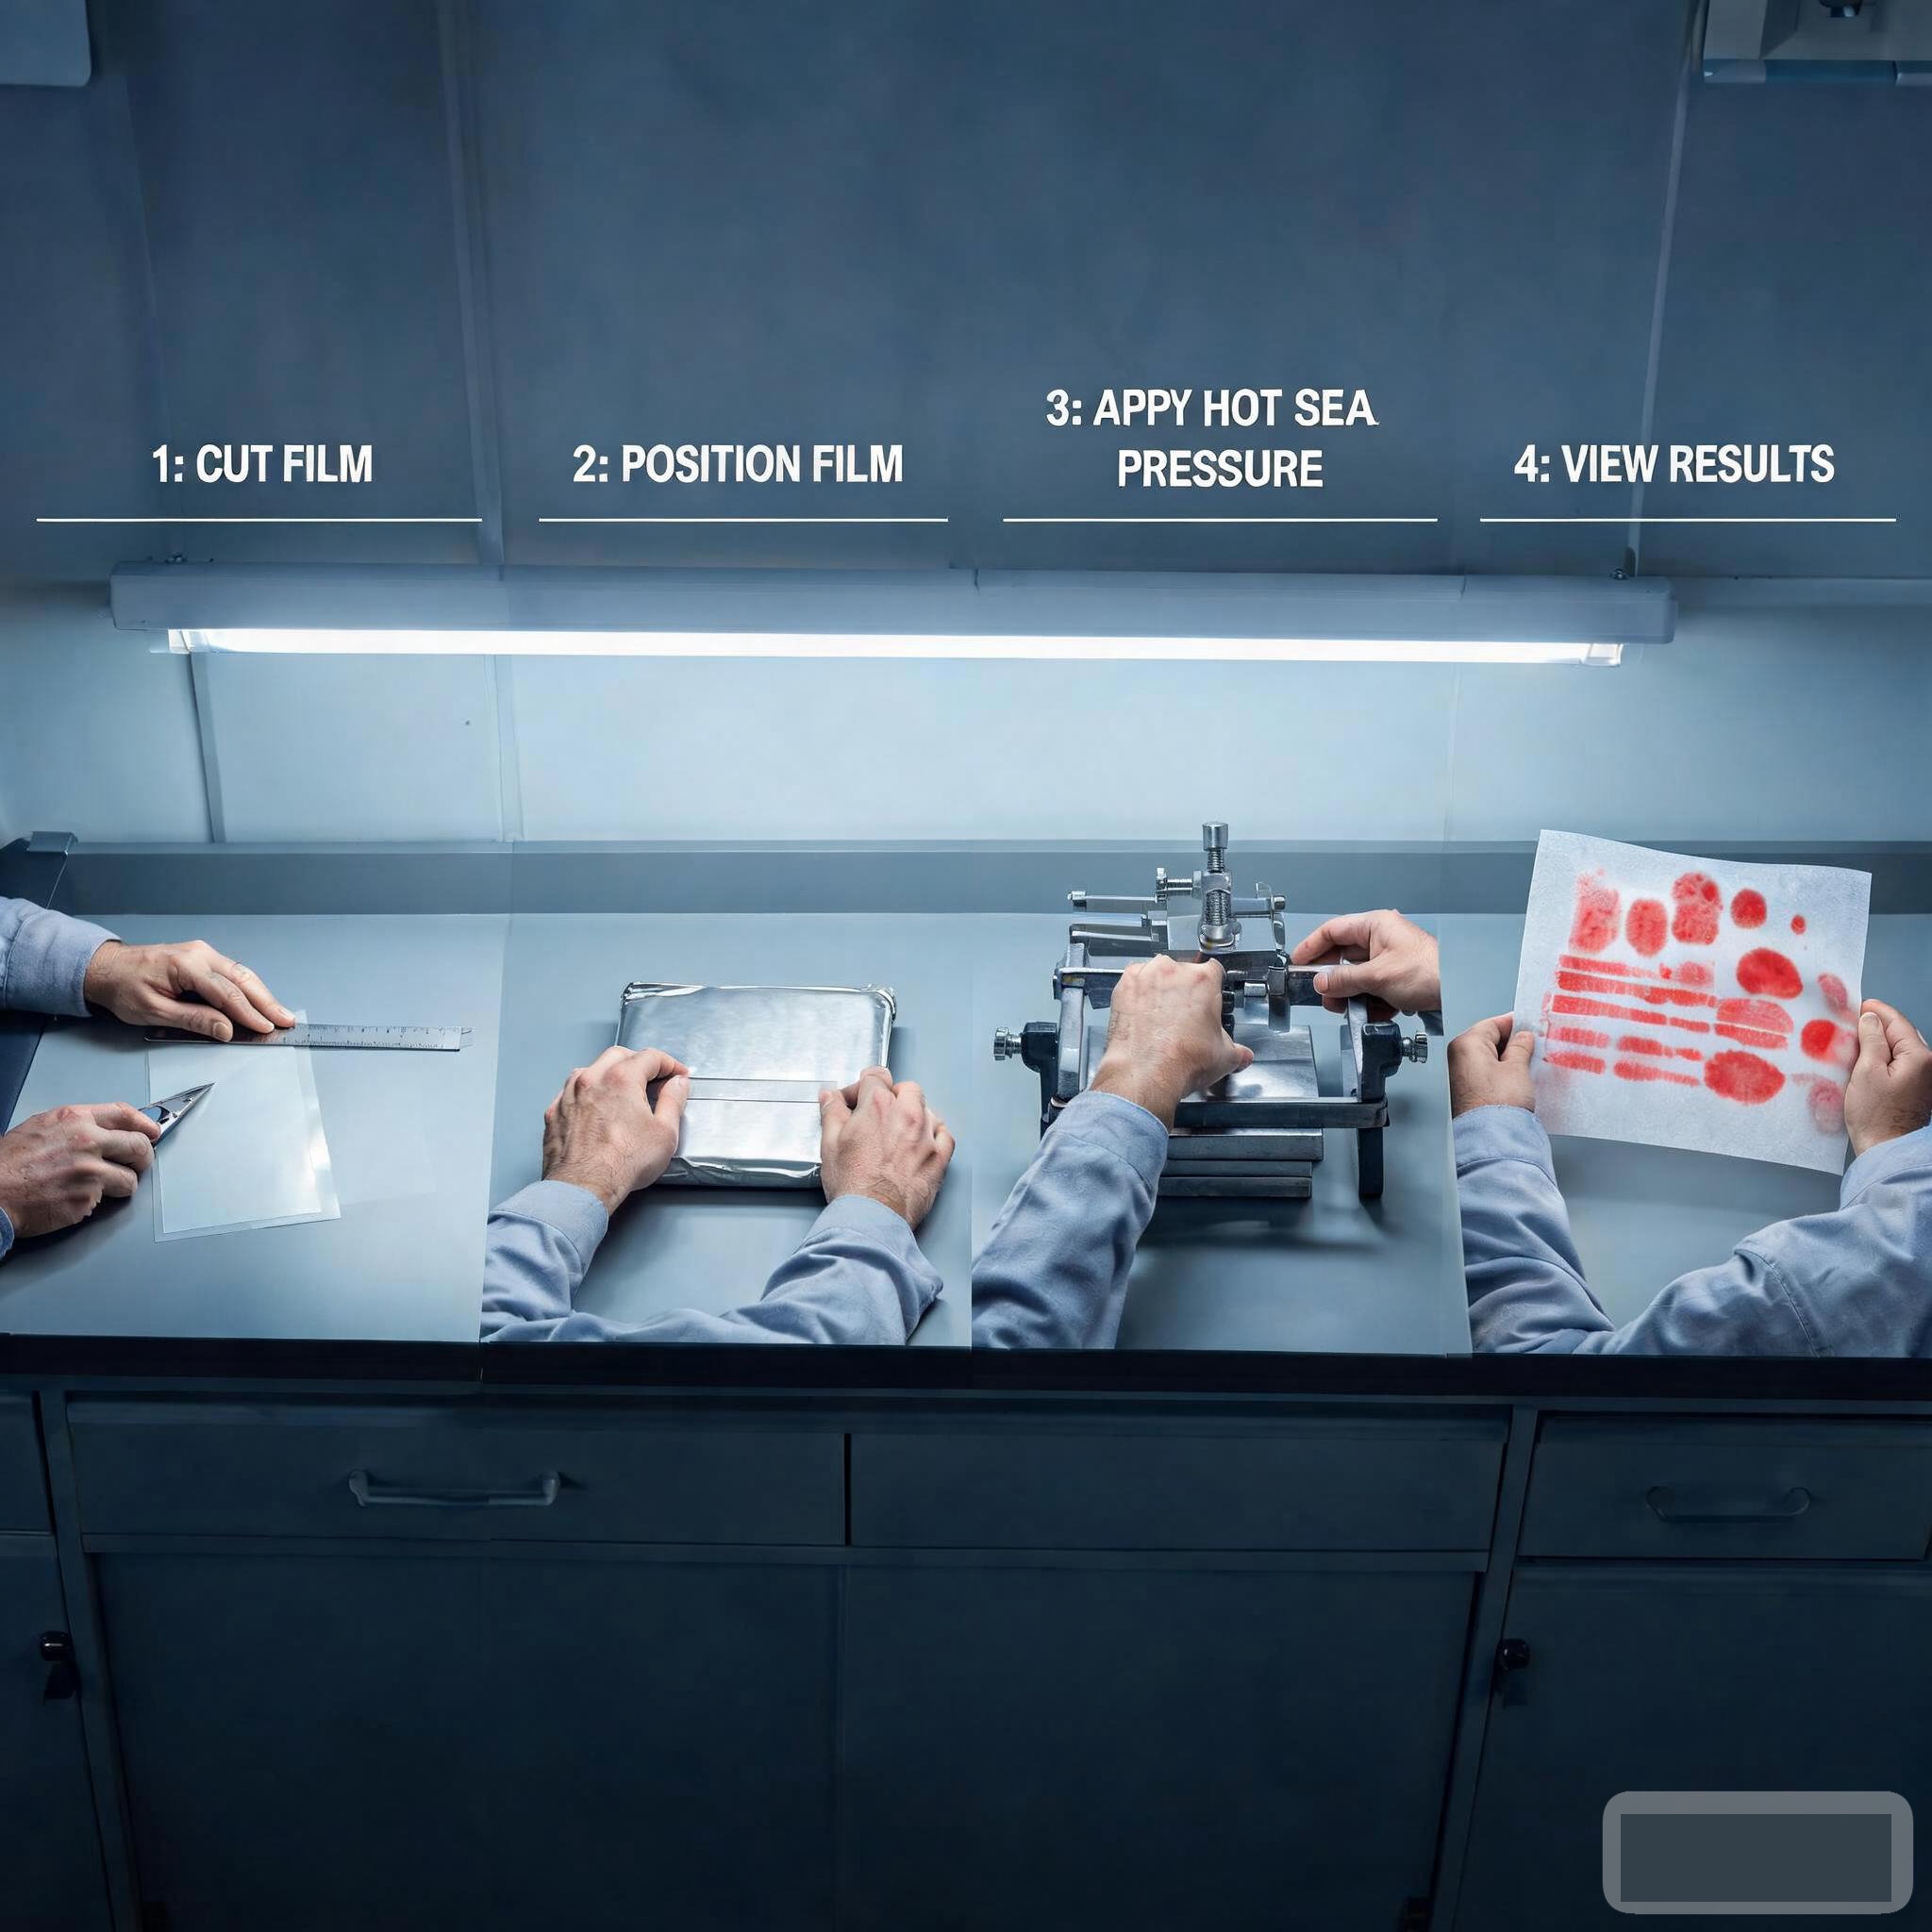
检测步骤:
把胶片裁成与台面/模具区域相当的大小
平放在下台面上(或模具分型面之间)
按正常工艺压力合模,保压数秒
取出胶片,看显色分布
怎么判读:
显色整体均匀 → 平行度良好
一侧深一侧浅 → 台面倾斜,对应调整垫片或检修导轨
中心深、四边浅(或反之) → 台面凹/凸变形,需要修磨或更换台面
局部深色块 → 台面局部高点或模具下异物
用胶片测出来的,是”压力分布”这个更贴近实际生产的指标,比单纯量间隙更有说服力。
为什么胶片能看到中间区域:千分尺和塞尺只能量台面边缘和几个测点,台面中部有没有凹陷、凸起,传统方法很难覆盖。胶片是一整张铺上去的,中间区域的受力状态全都显在纸上。对大型压机来说,这种”整面成像”的能力尤其宝贵。
和水平仪配合使用:水平仪量的是安装水平度,胶片测的是受力分布,两者维度不同。先调水平,再测分布,设备状态才有完整评价。只调水平不测分布,中间区域可能仍然偏。
三、多工位压机、复合模具怎么测
多工位压机:每个工位分别测,横向对比各工位分布是否一致,工位差异大的优先检修。
复合模具:胶片可以放在上下模之间测,直接反映模具分型面的贴合状态。模具配作、修模后复测,比反复试模更高效。
模具平行度:模具装在压机上,上下模的平行度会受模具自身精度和压机状态双重影响。用胶片在合模状态下测压区,能判断是压机问题还是模具问题——同一个模具换一台压机测,对比结果就知道了。
四、压机维保,怎么把胶片测压变成常规项目
验收时:新压机安装调试后,用胶片测一次全台面分布,留存基线。
定期维保:按周期(建议每季度,产量大的每月)复测,与基线对比。分布趋势开始偏移,就是安排检修的信号。
维修后:调整垫片、检修导轨、修磨台面后,复测验证修好了。
数据档案:每台压机一份分布图档案,配合保养记录,形成设备健康台账。哪天产品出现批量尺寸不良,先查档案,再查现场,效率高很多。
档案怎么建:给每台压机建一个文件夹,每次测压的显色图照片、测量日期、当时的压力参数、操作人都记录在案。分布图排成时间序列,漂移趋势一眼可见,这是设备预防性维护的好帮手。
一个实际节奏参考:有的厂是”新机验收测一次、季度保养测一次、维修后测一次、产品异常时测一次”。四次节奏覆盖了设备全生命周期,成本不高,收益明显。
五、常见疑问速答
测一次要多长时间?
熟练后从布片到读数,十几分钟,一次就够看清分布,比反复量间隙、试产品快得多。
胶片能测多大力?
压力测量胶片有宽量程覆盖,从低压到高压都有对应型号。选量程的原则是让显色层次分明,压力落在量程中段,分布差异才看得出来。
台面高温能测吗?
可以。高温环境(如热压机)要选高温系列胶片,并注意温度、时间条件。
会不会损伤台面?
胶片本身柔软,厚度几十微米,配合平整垫层正常测量,不会划伤台面。真机测量前先用废料或试件预演一次更稳妥。
胶片是一次性的吗?
是。受压显色后,记录就定格在胶片上,不能重复使用。但这恰恰意味着每张图都是独立、客观的现场记录,非常适合归档对比和追溯。
小吨位压机值得测吗?
值得。设备小不代表受力均匀,小吨位压机台面变形、导轨磨损同样常见。测一次的成本不高,换来的是对设备状态的确切了解。
保压时间怎么定?
参考工艺的保压时间即可,一般不用太长,让显色层次清楚就好。先做一两次预演,确定合适的保压时长,再正式测量,避免一次性浪费胶片。
分布图怎么看才算”均匀”?
均匀不是颜色完全一样,而是整体深浅过渡平缓、没有突兀的深色带或浅色斑。台面上有模具、垫块等结构时,对应区域会有明显深浅差异,判读时先排除这些正常因素,再看整体趋势。
一个现场案例:一家粉末冶金厂的产品出现密度不均,同一批件有的地方硬、有的地方软,用户投诉不断。工程师先用千分表量了台面,数据在公差内,一时找不到原因。后来用胶片在模具分型面之间测了一次,发现分布图上有两处明显的深色带,正对着下模座的两个垫脚位置——原来是垫脚长期受压后磨损不均,把受力都集中到了两条线上。重新磨平垫脚、均匀分布支撑后,产品密度不均的问题解决。这个案例说明:几何数据在公差内,不代表受力分布没问题,胶片能看到传统工具看不到的”受力成像”。