汽车制动系统里有一个常被忽略的细节:刹车片和制动盘之间的贴合面积到底够不够。
听起来简单,实际上这个问题困扰了不少产线工程师。刹车片装上去,目视检查一遍——”看起来贴上了”,就算合格。可真到了台架测试或者实车路试,制动力波动大、异响、偏磨这些问题就冒出来了。往回追溯,根源往往就是贴合不均匀:有些区域根本没接触到制动盘。
怎么提前发现这个问题?总不能把刹车片拆下来一点一点量。这时候压力测量胶片就派上用场了——把它夹在刹车片和制动盘之间,加压一次,取出来看颜色分布,哪里压到了、哪里没压到、哪里压力过大,一目了然。
一、刹车片贴合不好,后果有多严重
先说清楚贴合不均匀会带来什么后果,才知道为什么这一步检测值得认真做。
制动时,制动钳推动刹车片压向制动盘,靠摩擦力减速。如果贴合面积不足——比如只有60%的面积真正接触——意味着有效摩擦面积打了四折。直接结果就是:
- 制动距离延长:同样踩刹车,停不下来
- 制动力波动:高速制动时方向盘抖动,体验差
- 局部过热:接触区域集中,温度急剧上升,容易引发热衰退
- 偏磨加剧:贴合的一侧磨损快,不贴合的一侧几乎不磨损,刹车片寿命缩短
- 异响:不均匀接触产生的振动,在高速制动时发出刺耳的尖叫声
这些问题在实验室台架测试阶段可能不太明显,但到了实车路试或者客户使用一段时间后就暴露了。而返工的成本——拆解、更换、重新装配、再测试——远比出厂前多放一张胶片高得多。
有经验的制动系统工程师都知道一个经验数据:新刹车片的初始贴合面积,理想状态应该在75%以上。但这个数字靠目视根本判断不了,必须用工具量化。
二、压力测量胶片怎么测刹车片贴合
压力测量胶片的基本原理这里不展开细讲(感兴趣可以翻之前的文章),核心就一句话:两个面之间夹一张胶片,加压后胶片上会显出红色,颜色深浅对应压力大小。
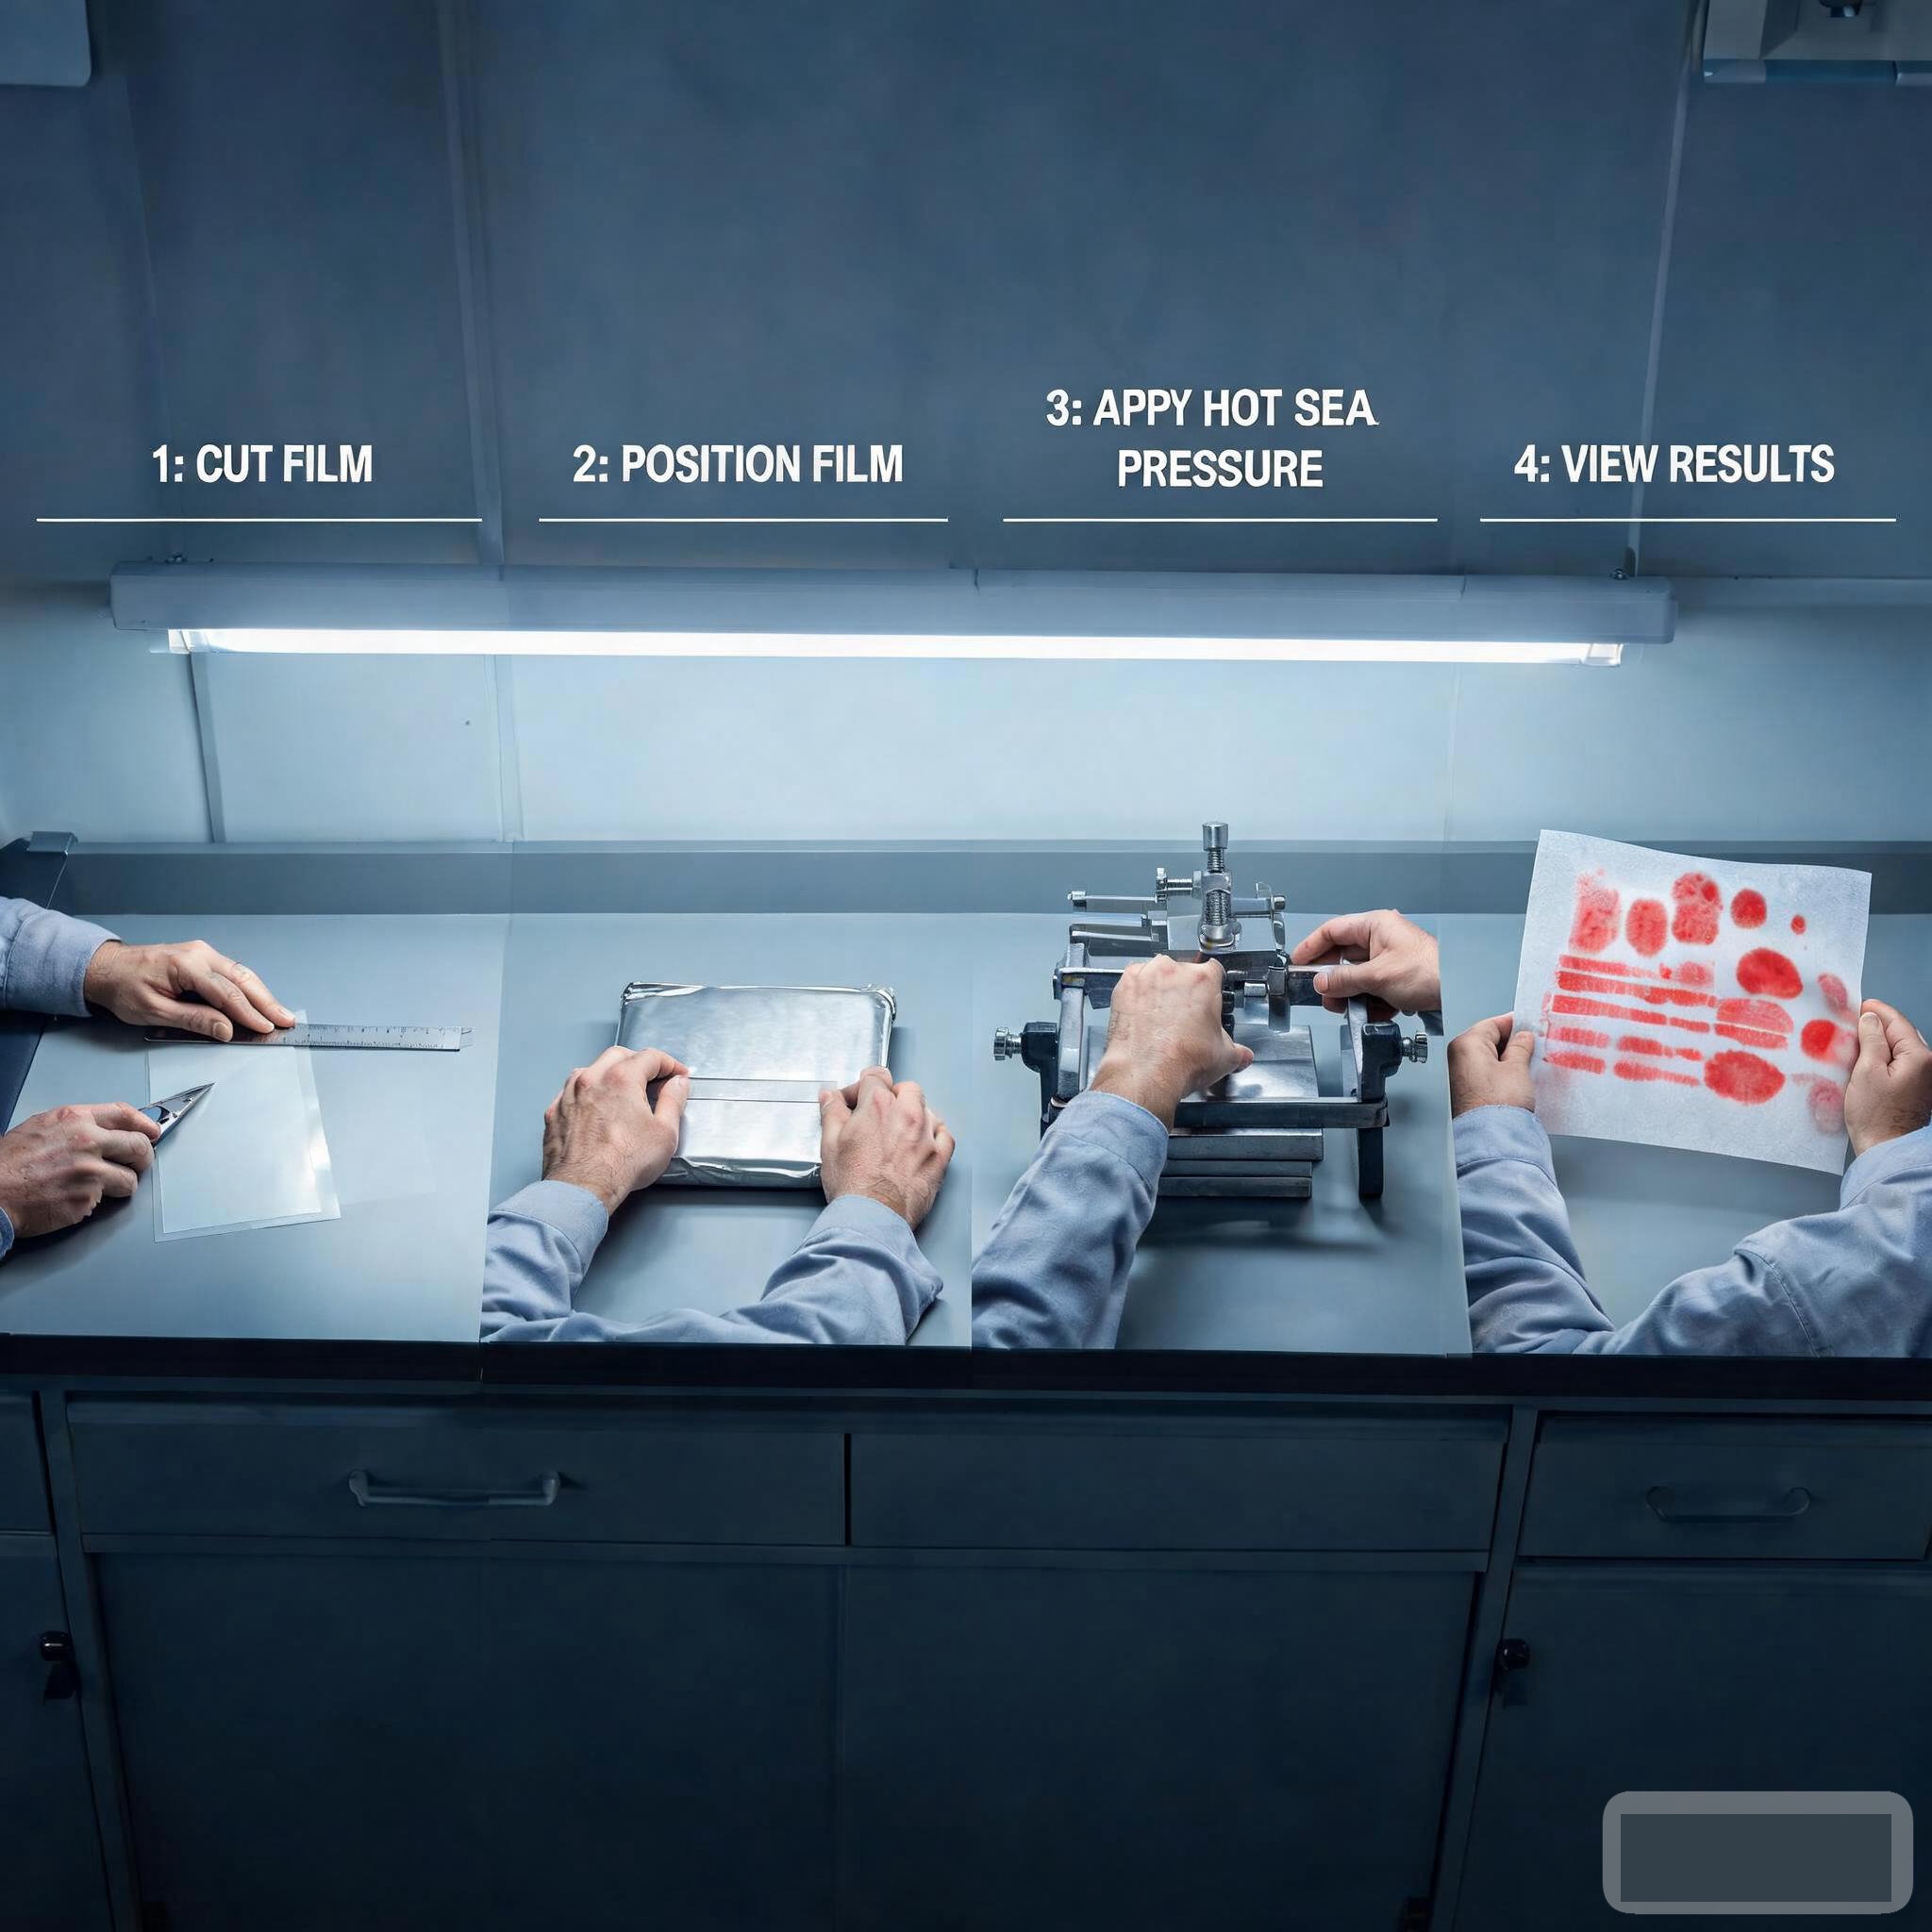
用在刹车片贴合检测上,操作流程是这样的:
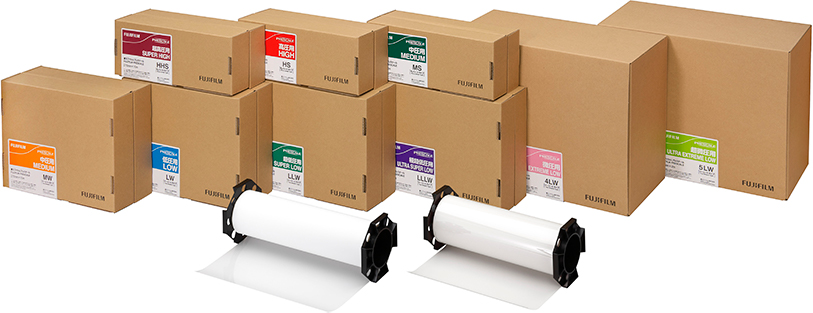
头一步,裁剪胶片。 根据刹车片的形状和尺寸,从大张胶片上裁下对应大小。胶片有多种型号,选型依据是制动钳的实际工作压力。一般轿车盘式制动器的制动压力在2~10MPa范围内,选择对应量程的胶片型号即可。如果是重型卡车鼓式制动器,压力可能更高,需要选高压型号。
第二步,安装胶片。 把裁好的胶片放在刹车片和制动盘之间。这里有个细节:胶片要平整放置,不能有褶皱,否则褶皱本身就会产生假的压痕,干扰判断。如果刹车片是弧面的,胶片要顺着弧度贴服,不能硬折。
第三步,施加压力。 用制动钳正常夹紧,模拟制动状态。加压压力建议从低压开始,逐步加到工作压力。这样做的好处是:先看低压下能不能贴合上(检查严重不贴合问题),再看工作压力下贴合面积够不够(检查细微不均匀问题)。
第四步,取出观察。 松开制动钳,取出胶片。胶片上的红色分布就是接触压力分布图。深红色区域是贴合良好的位置,浅红色是接触偏弱的位置,白色区域则是没有接触到的。
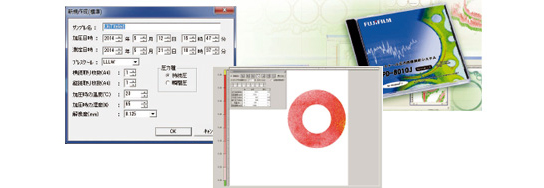
第五步,对照分析。 拿标准色卡比对颜色深浅,可以半定量判断各区域的压力大小。如果配备了图像分析系统(比如FPD-8010E),可以直接扫描胶片,软件自动生成压力分布的二维等高线图和数值报告。
三、几种常见的不贴合模式
做了一批刹车片贴合检测后,你会发现不贴合的问题其实有规律可循。以下是几种典型模式:
模式一:边缘不贴合。 胶片显示中间区域有压痕,但四周边缘发白。这种情况通常是刹车片背面平整度不够,或者制动钳活塞推力分布偏向中心。后果是制动初期只有中间接触,制动力建立慢,随着磨损加剧才逐渐扩展到全接触面。
模式二:一侧偏压。 胶片一侧深红、另一侧浅红甚至发白。这说明制动钳导向销卡滞或者活塞回退不均匀,导致刹车片歪斜着压向制动盘。这种偏压模式危害相当大——不仅制动力不对称,还会让制动盘产生厚度变异,引发抖动。
模式三:点状高压。 胶片上出现几个深红色斑点,周围大面积浅色或白色。这种”孤岛式”接触意味着刹车片表面有凸起点,可能是材质不均匀或者加工残留。点状高压处温度极高,容易产生热裂纹。
模式四:对角不贴合。 胶片上呈对角线分布的压痕,另外两个对角发白。这是制动钳安装扭斜的典型表现——钳体没有平行于制动盘,导致一侧上下同时偏压。需要检查安装支架和导向销。
每种模式对应不同的装配或来料问题,通过胶片的压力分布图,工程师可以快速定位根因,而不是靠猜。
四、实际应用中的几个注意事项
理论流程说完了,实际操作中还有一些经验值得分享。
胶片选型别选错量程。 刹车片贴合检测的压力范围一般在1~10MPa。如果选了高压型号(比如50MPa量程的),在实际5MPa的制动压力下,胶片可能几乎不显色,看起来像全不贴合——其实是量程不匹配。反过来选了太低压的型号,一加压就全红了,也看不出分布差异。选型时参考制动钳的工作压力,选量程中间值落在工作压力附近的型号。
加压次数要控制。 压力测量胶片是一次性的——加压显色后就不能再用。有些操作员想省钱,反复用同一张胶片多次加压,结果不同次的压力叠加在一起,颜色分布严重失真。每测一次,用一张新胶片。
环境温度的影响。 标准型胶片的使用温度在5~35℃之间。如果在高温环境下测试(比如刚跑完路试的热制动系统),需要用高温型号。温度对显色密度有影响,高温下颜色会偏深,需要在对应温度条件下做标定修正。
弧面刹车片的适配。 部分刹车片出厂时带弧度,新片安装后只有中间接触是正常现象。这时候用胶片检测的目的不是要求100%贴合,而是确认弧度方向正确、接触起始面积在可接受范围内。通常新片初始接触面积在60%~70%即可,随着磨合会扩展到全接触面。
与测力传感器的配合。 测力传感器可以测制动钳总夹紧力,压力胶片可以测接触面压力分布。两者配合使用——传感器确认总力达标,胶片确认分布均匀——是比较完整的制动系统装配验证方案。测力传感器并非富士胶片产品,这里只是说明两者的互补关系。
五、从检测到改善的闭环
检测出贴合问题只是头一步,关键是怎么改善。以下是几种常见问题的改善方向:
如果是边缘不贴合:检查刹车片背面的平整度,用平晶或塞尺测量翘曲量。如果翘曲超标,需要更换来料或调整加工工艺。同时检查制动钳活塞的行程一致性。
如果是一侧偏压:拆检制动钳导向销,检查是否有卡滞、锈蚀或润滑不良。导向销滑动阻力不均匀是偏压的头号原因。清洁、润滑、必要时更换导向销组件。
如果是点状高压:检查刹车片表面是否有凸起异物或材质硬点。可以用千分表测量表面平面度,或者用着色法检查高点位置。必要时研磨刹车片表面。
如果是对角不贴合:检查制动钳支架的安装尺寸和扭斜量。支架安装面的平行度直接影响钳体的安装姿态。用扭力扳手按规范扭矩分次紧固支架螺栓,避免安装本身产生扭斜。
把检测、分析、改善、再检测串起来,就形成了一个闭环。每批次抽检几组刹车片,用胶片记录贴合状态,建立趋势档案——如果某一批次突然出现大面积不贴合,可以快速追溯到供应商来料或装配工艺的变更。
六、压力胶片在制动检测中的价值定位
说了这么多,压力测量胶片在刹车片贴合检测中的价值可以归纳为三点:
看得见:把目视无法判断的贴合面积量化为可视化图案,红白分明,不需要专业解读也能看出问题。
测得准:配合标准色卡或图像分析系统,可以半定量到定量地评估压力分布,数据可追溯、可对比。
用得起:单张胶片成本不高,检测一次几分钟,比起路试返工或客户投诉的处理成本,投入产出比相当明显。
在汽车制造业追求零缺陷的今天,”看起来贴上了”这种判断方式已经不够用了。一张薄薄的压力胶片,能帮你把制动安全的隐患提前拦截在产线上。