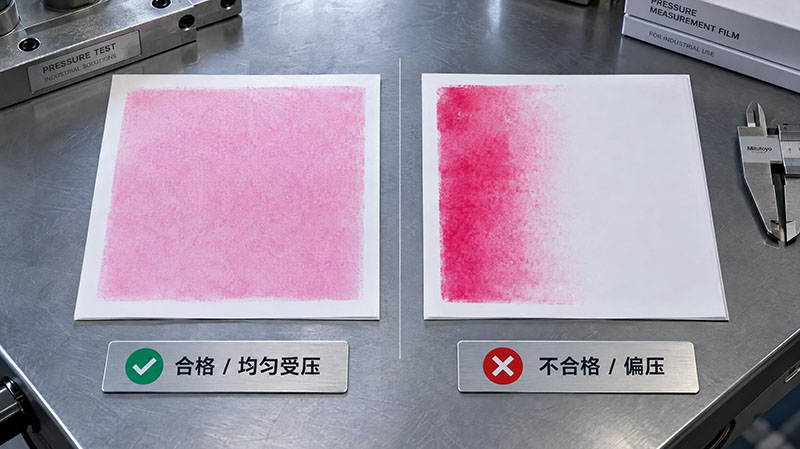
注塑件出现飞边、欠注、翘曲,很多情况下根子在合模力分布不均——模具一边压得太狠、另一边没压实。设备显示的”锁模力总数”看不出这个,感压纸却能一次把”模具整面的压力图”画出来。这一篇写给注塑与模具工程的朋友。
一、合模力不均,会酿出哪些缺陷
- 飞边(披锋):局部合模力不足,熔融料从缝隙溢出。
- 欠注/缩水:局部压力不够,料填不满或保压不足。
- 翘曲变形:压力分布偏斜,冷却后应力不均。
- 模具损伤:长期局部过压加速模板、分型面磨损。
锁模力总数达标,不代表”整面匀”——导柱受力、模板平行度、模具本身变形都会让局部偏离。
二、感压纸的优势
- 整面二维:一次施压看全模具分型面的压力分布,而非单点。
- 可剪裁贴合模腔:胶片剪成与模腔/分型面同形,覆盖关键区域。
- 快速点检:换模、修模、保养前后各测一次,趋势可比。
- 可量化:图像分析系统得平均压力、受压面积,辅助工艺判定。
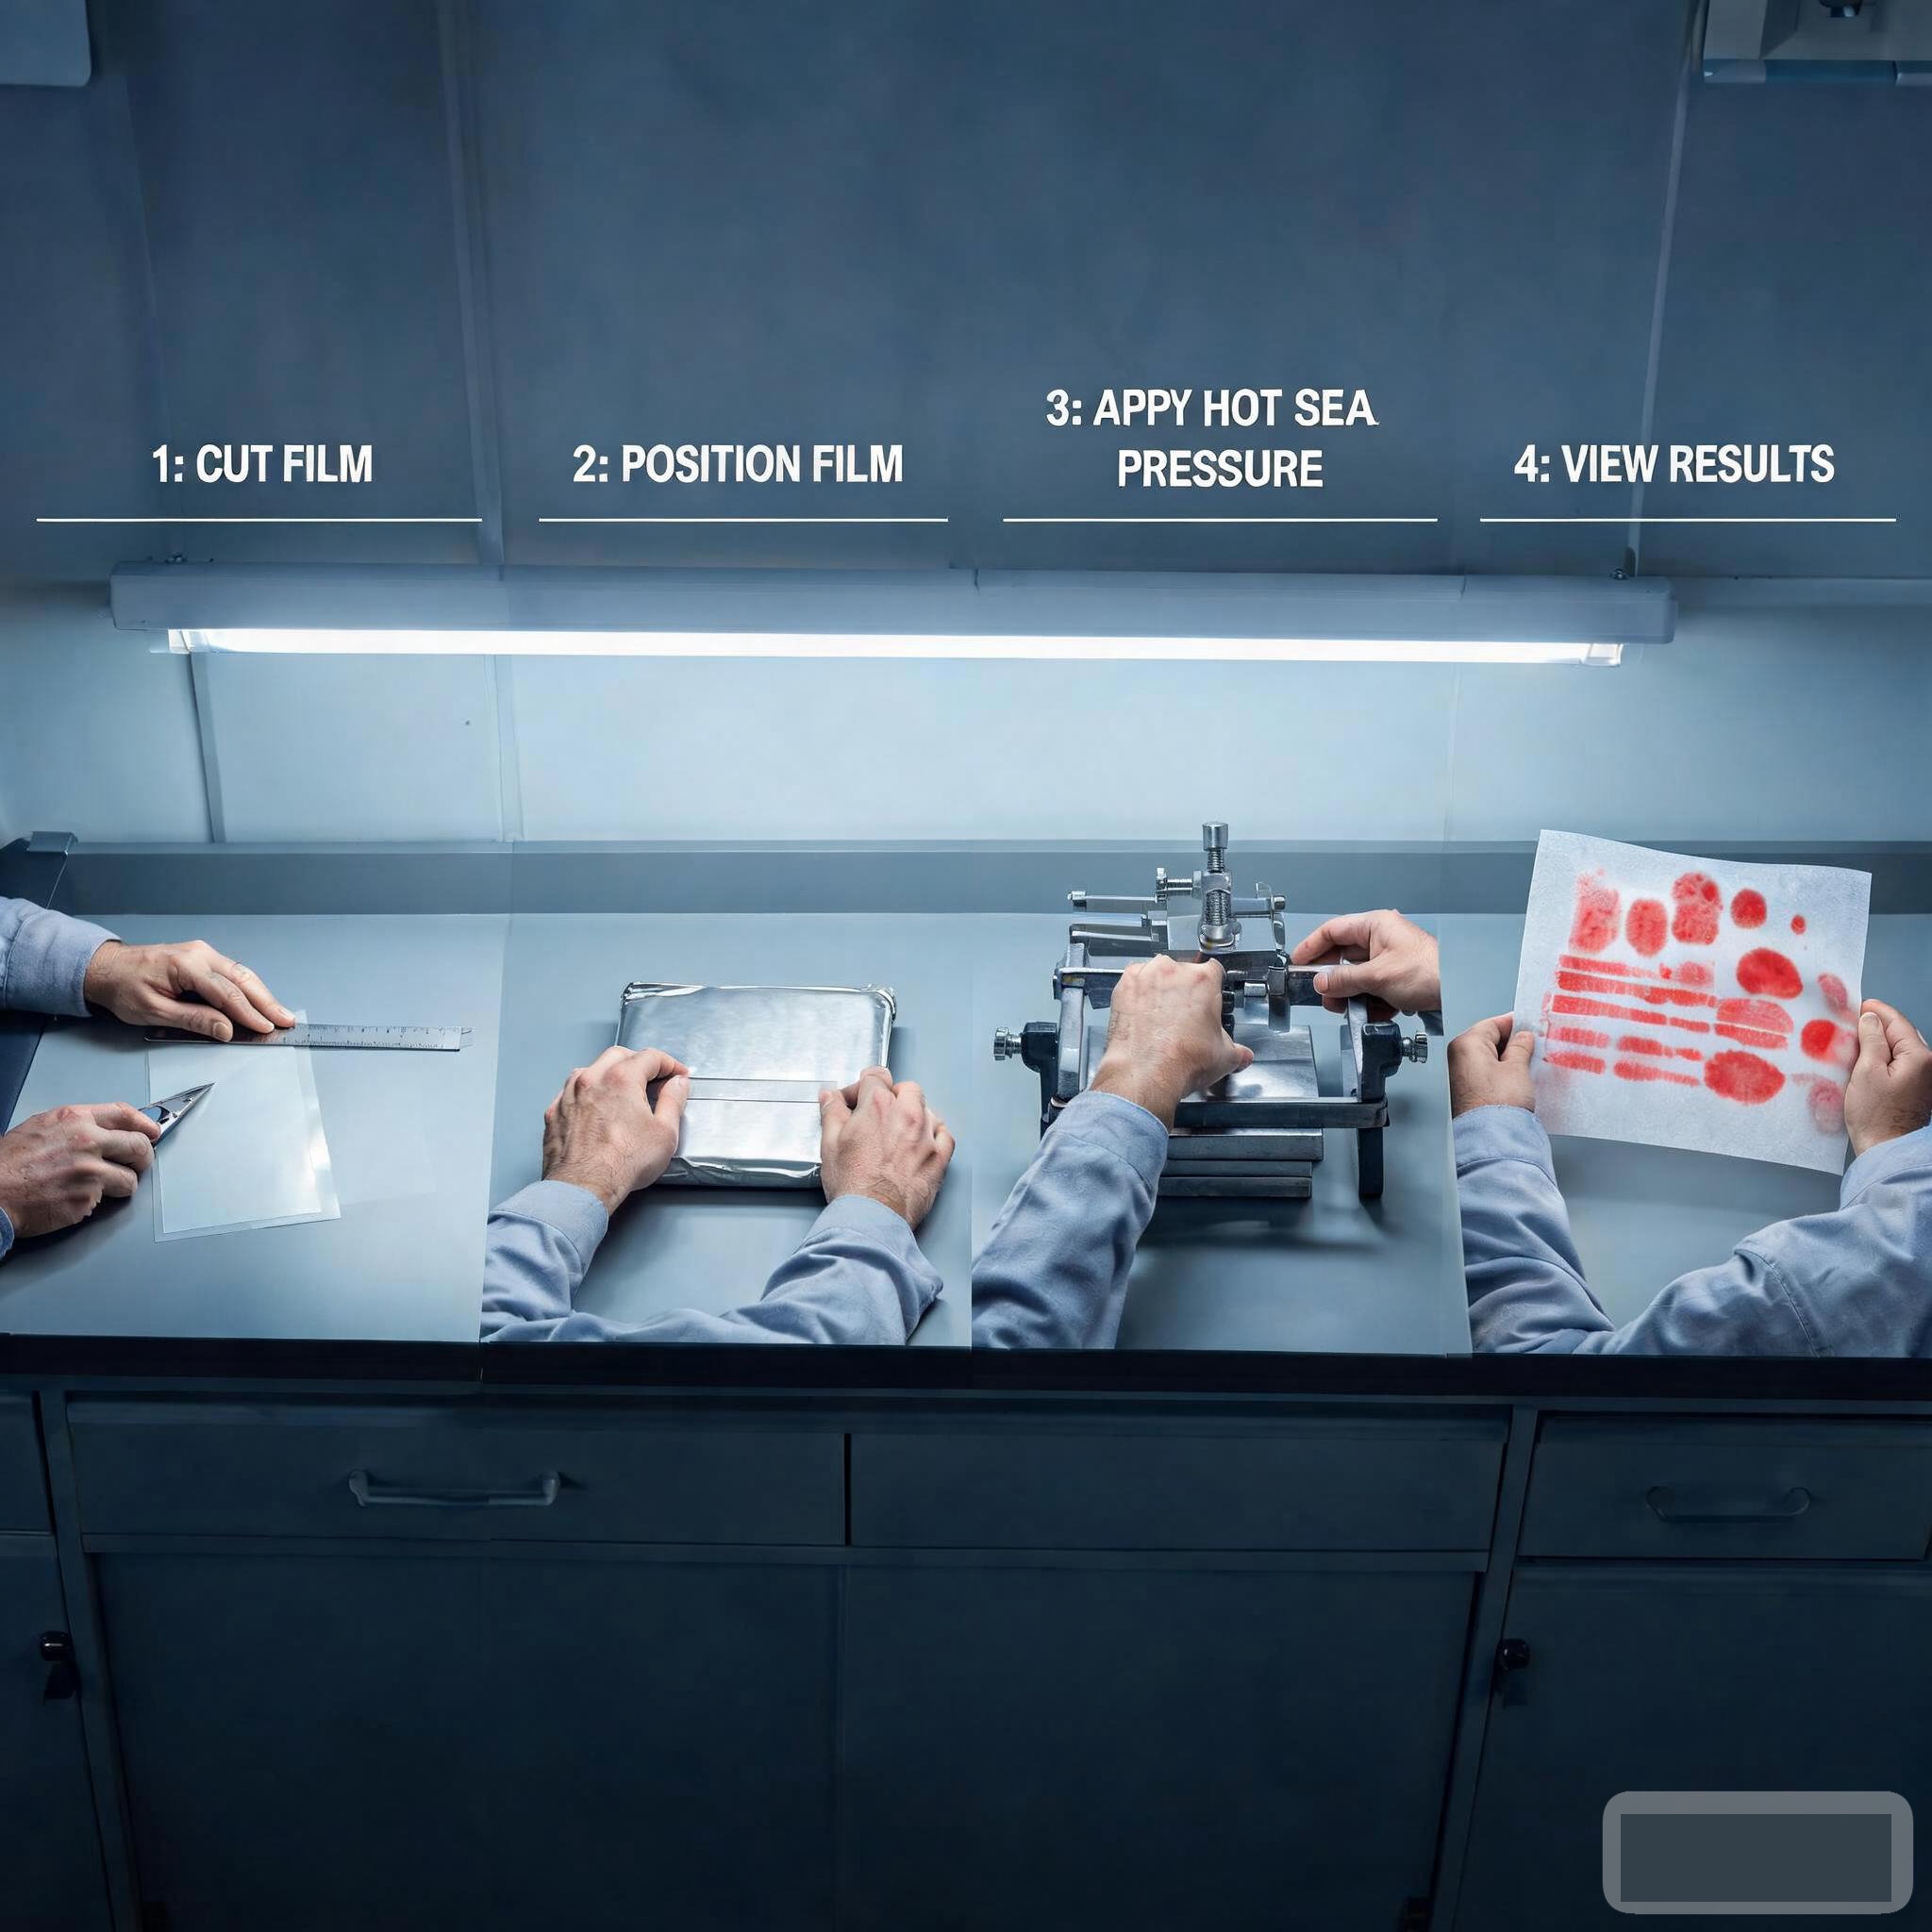
三、怎么做:合模力体检四步
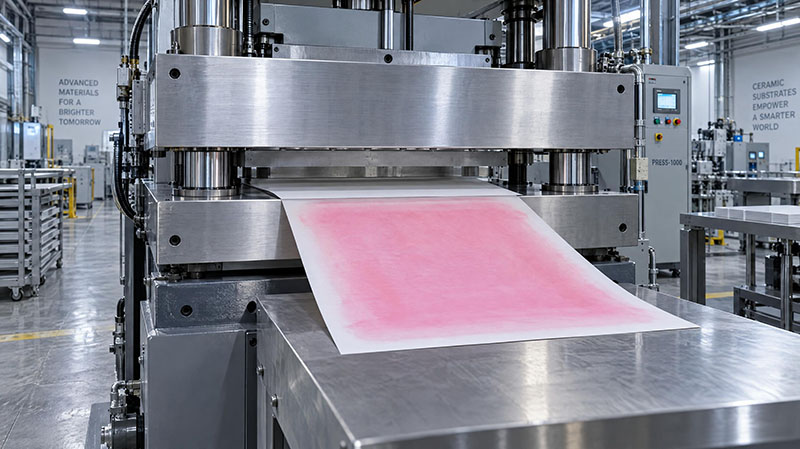
- 裁剪铺放:把感压纸剪成覆盖分型面的形状,置于动定模之间(注意避开顶针等机构)。
- 合模复现:按工艺锁模力合模(可不射胶,仅复现合模压力)。
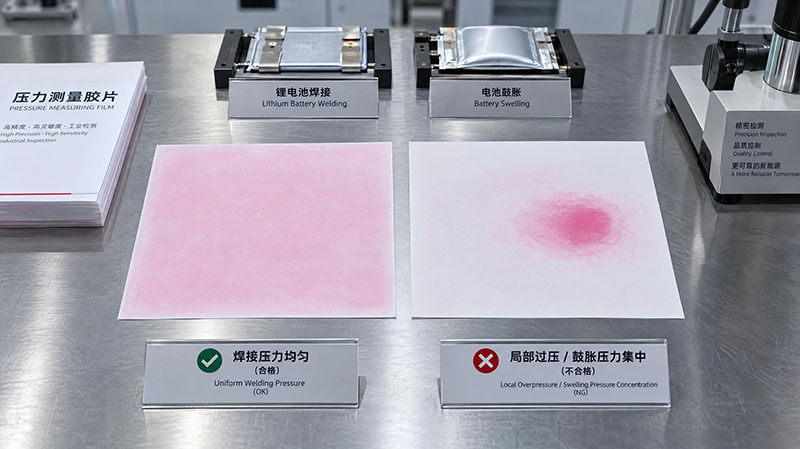
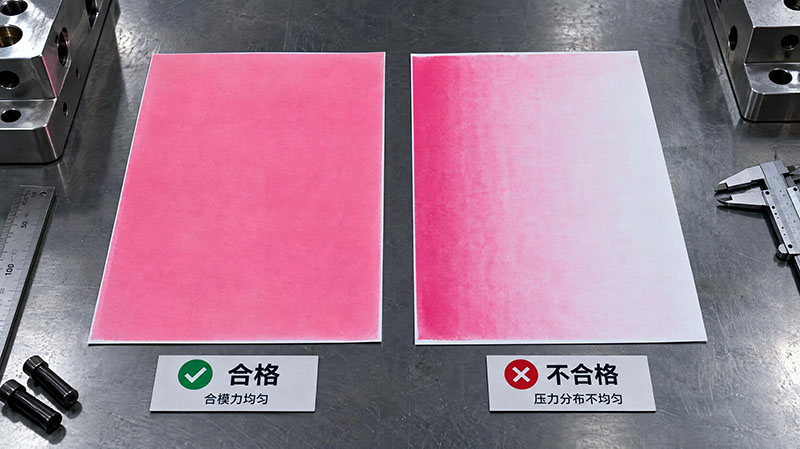
- 取出判读:粉红色分布均匀=合模力匀;局部过深/过浅=平行度或模板问题。
- 建档:每次修模后图像入档,验证改善效果。
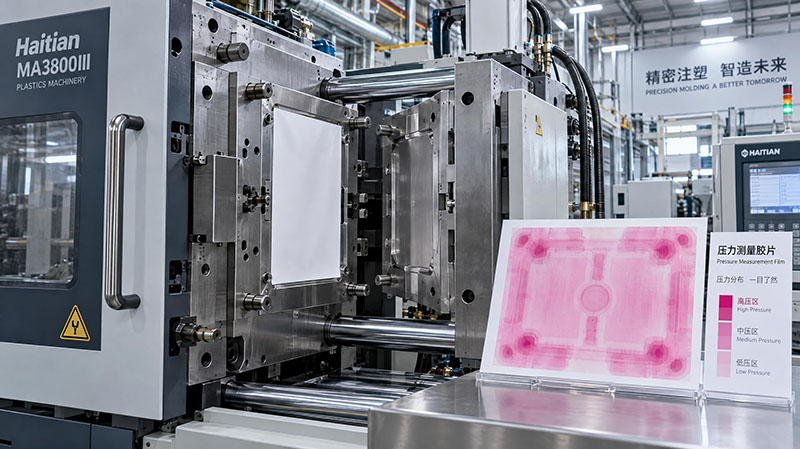
四、真实场景:飞边与翘曲溯源
在某注塑车间的飞边投诉排查中,工程师用感压纸检查合模力分布,发现分型面一侧颜色明显偏深、对侧偏浅,判读为模板平行度偏差导致局部过压(飞边)与对侧欠压(缺料)。重新调模后复测均匀,缺陷大幅下降。
同样思路用于压铸、热压成型等”大面受压”工序——本质上都是把”看不见的合模/合压面分布”变成”看得见的图”,在修模前先定位、修模后先验证。
五、对比测力传感器:总锁模力 vs 整面分布
传感器读”总锁模力够不够”,胶片读”整面匀不匀、局部过不过”,配合才能既保工艺力、又防缺陷。
六、上手要点
- 避开机构:胶片勿压在顶针、镶件等活动件上,以免误判或损件。
- 温湿度:常温测量在推荐环境,判读按修正曲线。
- 定量优先:关键模具建议图像分析系统定量,建立基准库。